Industria

y alimentación.

IA para la industria y el sector alimentario.

La planta genera datos desde hace años: paros de línea, consumos, lotes, mermas. Casi nunca están cruzados con lo que cuestan.

Es el sector donde el dato ya está y el proyecto consiste en ponerlo a trabajar, no en salir a buscarlo.

Industria y alimentación

Qué cambia la IA en la industria

En la industria el punto de partida es cómodo y engañoso a la vez: hay muchísimo dato. Máquinas instrumentadas, partes de producción, registros de lote y de merma. Lo que falta casi siempre es la traducción a euros.

Una planta sabe cuántas veces paró una línea el mes pasado, y a la vez no sabe cuánto costó cada uno de esos paros. Sabe qué mermas tuvo, y no en qué referencia se comen el margen. Tiene el histórico de averías completo en el sistema de mantenimiento, y sigue haciendo las revisiones por calendario y no por estado real de la máquina.

El resultado es que las decisiones que más dinero mueven las toma la experiencia de quien lleva veinte años en planta. Cuándo parar para mantener, qué referencia dejar de fabricar, qué proveedor está costando más de lo que parece. Esa experiencia es valiosa y no se sustituye. Acompañar esa experiencia de información actualizada es lo importante.

5sistemas que conviven en una planta: ERP, mantenimiento, autómatas, calidad y almacén
0sensores nuevos hacen falta para el primer proyecto, casi siempre
3-6 ha la semana se van hoy en reconstruir la trazabilidad de un lote
Dónde se atasca hoy

Lo que nos cuentan en plantas de alimentación, en transformados y en fabricación industrial, tengan una línea o tengan seis.

El mantenimiento se hace por calendario

La revisión toca porque han pasado tres meses, no porque la máquina lo esté pidiendo. Con eso se para lo que iba bien y se rompe lo que iba mal. Y el histórico de averías, que diría cuál es cuál, está completo en el sistema y no se usa para decidir.

Los paros de línea no tienen precio

Están contados, con hora y causa. Falta cuánto costó cada uno: producto no fabricado, horas de turno, material perdido en el arranque. Sin ese cruce, priorizar qué arreglar primero es una discusión de opiniones.

La trazabilidad de lote se reconstruye a mano

Cuando un cliente o una auditoría pregunta por un lote, alguien recorre el ERP, los partes de planta y algún cuaderno. Se puede hacer, pero cuesta horas y hay que repetirlo cada vez.

La merma se mide, pero no por referencia

Se conoce el total del mes y no en qué producto concreto se está yendo el margen. El escandallo teórico dice una cosa y la planta hace otra, y la diferencia no aparece en ningún sitio hasta el cierre.

Tres cosas que se pueden automatizar ya

Las tres se apoyan en datos que la planta ya está registrando hoy, sin instalar un solo sensor nuevo.

Mantener

¿Cuándo tengo que parar esta máquina de verdad?

Un modelo sobre el histórico de averías, las horas de funcionamiento y las señales que ya se registran. Ordena las intervenciones por riesgo real en lugar de por fecha, y el calendario deja de mandar.

Costear

¿Cuánto me cuesta cada paro y cada merma?

Cruzar los partes de planta con el coste de producto, turno y material para que cada paro y cada merma tengan un euro al lado. Es el proyecto que convierte las reuniones de producción en decisiones.

Trazar

¿Por dónde ha pasado este lote?

Reunir el rastro de lote que hoy está repartido entre el ERP, la planta y el papel, y dejarlo consultable al momento. Deja de ser una reconstrucción manual cada vez que lo piden.

Cómo sería el primer proyecto

Cuatro pasos, y el trabajo no está en recoger el dato. Está en acordar cuánto vale una hora de línea parada.

  1. 1

    Elegir una línea y un mes

    No «un cuadro de mando de planta», sino los paros de una línea durante un mes ya cerrado. Un alcance que producción reconozca al verlo, porque lo ha vivido.

  2. 2

    Ver de dónde sale cada número

    Si el paro lo registra la máquina o lo apunta el operario al acabar el turno, y si el motivo es una lista cerrada o un campo de texto libre. De eso depende que el dato se pueda agrupar.

  3. 3

    Acordar el euro por hora parada

    Ese número no se mide: se decide, y lo deciden producción y administración juntas. Sin ese acuerdo previo, cada departamento lee el mismo informe con una cifra distinta.

  4. 4

    Y después, predecir

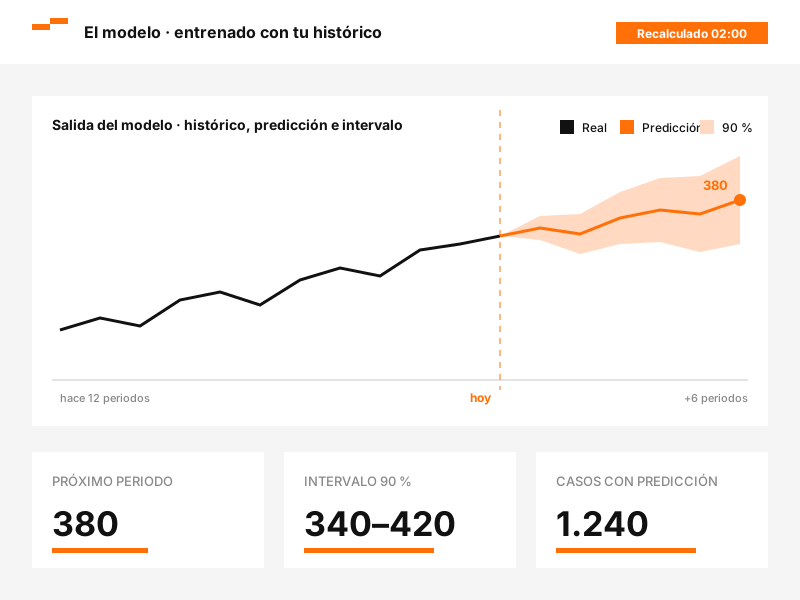
    Con el histórico de paros y averías ya valorado, el mantenimiento por estado y la previsión de demanda tienen de qué alimentarse. Sin el euro al lado, un modelo acierta y no cambia ninguna decisión.

Por dónde se empieza en la industria

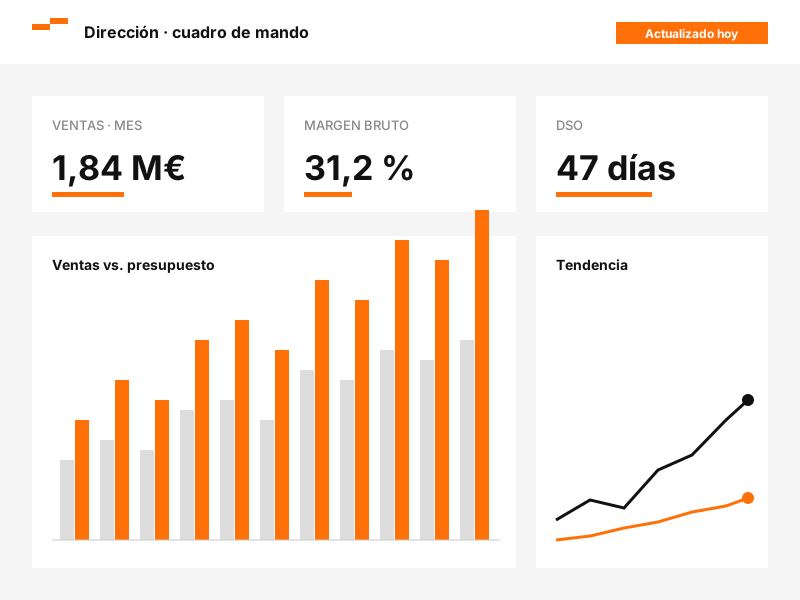
Aquí el cuadro de mando va primero, al contrario que en construcción. El dato ya está registrado; lo único que le falta es un euro al lado.

Primero: ponerle euros a lo que ya se mide

Paros, mermas y consumos cruzados con coste de producto, turno y material. Es el proyecto más rápido de este sector porque no hay que ir a buscar ningún dato.

Business Intelligence

Después: predecir la avería y la demanda

Con el histórico de averías y de producción se puede ordenar el mantenimiento por riesgo real y anticipar la demanda por referencia.

Machine Learning

Luego: unir planta, ERP y almacén

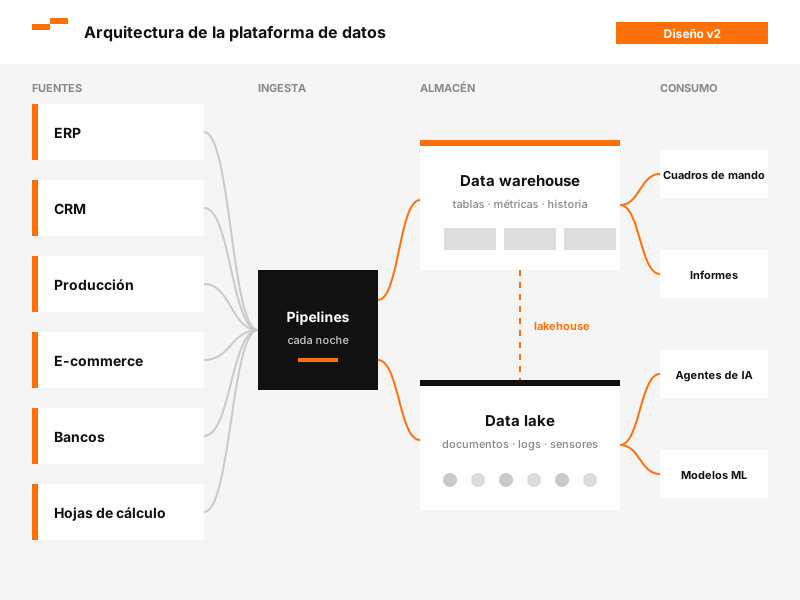
La trazabilidad de lote al momento necesita que los tres sistemas se hablen. Es cuando la plataforma de datos deja de ser una capa técnica y pasa a resolver una pregunta concreta.

Plataformas de datos

Al final: el circuito de reposición y cierre, completo

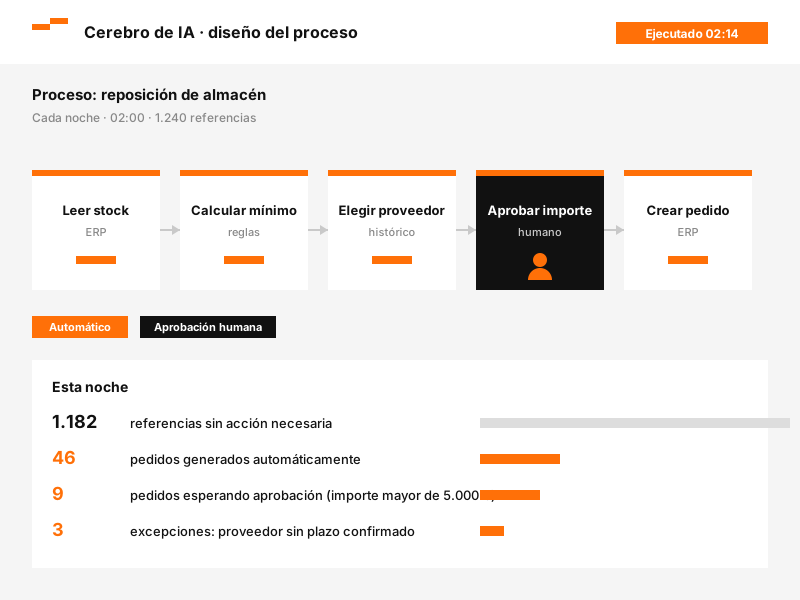
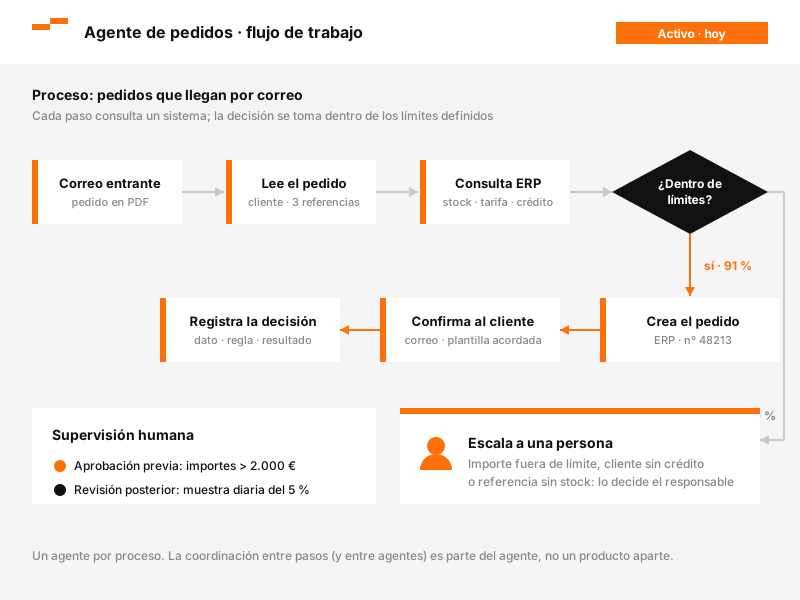
Reponer materia prima, dar de alta el pedido al proveedor y preparar el cierre de producción, con las reglas de negocio acordadas y una persona autorizando las excepciones.

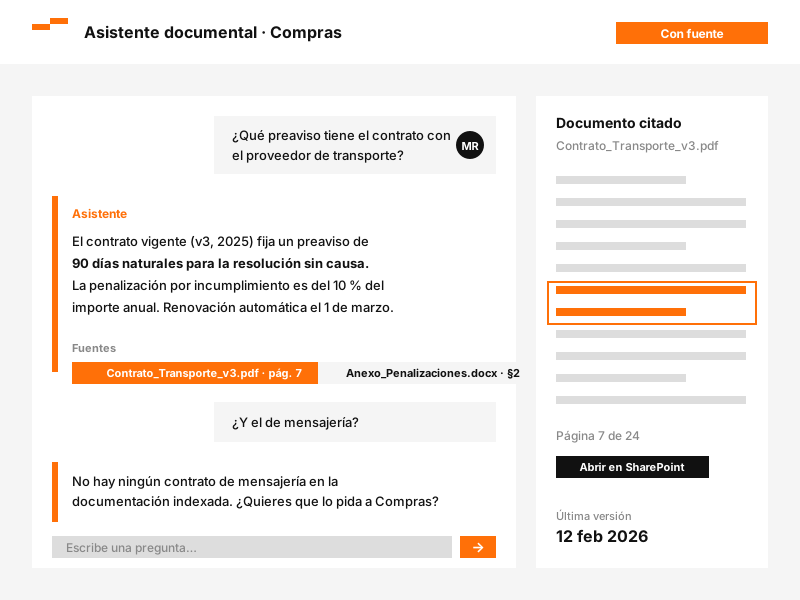
Automatización de procesos con IA

Qué construimos en una planta

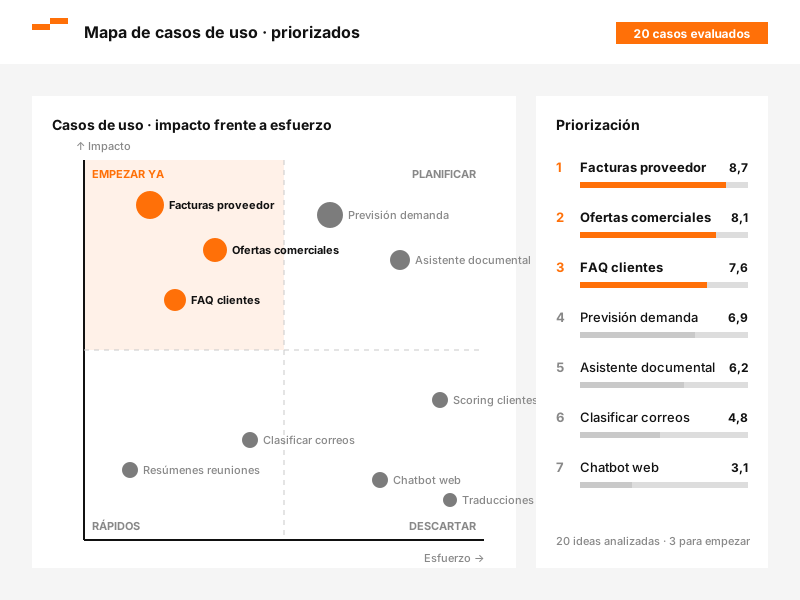
Los siete, ordenados como suelen entrar en una planta. Aquí los cuatro primeros son los rápidos, porque el dato ya está registrado y no hay que salir a buscarlo.

Preguntas frecuentes

Hablemos de tu caso
¿Hace falta instalar sensores o cambiar máquinas?

Casi nunca para empezar. La mayoría de las plantas ya registran mucho más de lo que usan: partes de producción, sistema de mantenimiento, ERP y a menudo el propio autómata de línea. El primer proyecto se hace con eso. Si después hace falta instrumentar algo concreto, se decide con el número delante y no antes.

Somos una empresa alimentaria, no una fábrica de piezas. ¿Cambia algo?

Cambian dos cosas y las dos importan: la caducidad y la trazabilidad. En alimentación el lote no es solo un dato de calidad, es una obligación. Y la merma tiene un componente de caducidad que en otra industria no existe. Los proyectos son los mismos en su forma, pero el cálculo lleva dentro la vida útil del producto.

Nuestro sistema de mantenimiento es una hoja de cálculo. ¿Sirve?

Sirve si tiene fechas y causas. Para ordenar el mantenimiento por riesgo hace falta el histórico de qué se rompió, cuándo y en qué máquina. El formato importa menos de lo que parece. Un histórico donde la causa se anotaba a veces no sirve.

¿Esto no es lo que llaman industria 4.0?

Se solapa, pero el nombre suele venir con un proyecto mucho más grande: instrumentar la planta entera, conectar todo y montar la plataforma antes de tener un resultado. Preferimos el orden contrario, y en este sector se puede. Un proceso concreto, medido en euros, con lo que ya hay registrado.

¿Quién de la empresa tiene que estar en el proyecto?

Alguien de planta y alguien de administración o control de gestión, y esa segunda parte es la que suele faltar. El proyecto consiste en juntar el dato físico con el dato de coste, y esas dos cosas viven en dos departamentos que no se reúnen a menudo.

¿Cuánto tarda en verse el primer número?

Depende del estado del dato y no del sector, y en industria el estado del dato suele ser bueno. Sí acordamos antes de empezar qué número tiene que moverse: el coste del paro, la merma por referencia, el margen por producto. Sin ese acuerdo previo, al final del proyecto la discusión es de opiniones.

Tenemos varias plantas y cada una registra a su manera. ¿Por dónde se empieza?

Por una, y por la que mejor registre, no por la que peor esté. La tentación es arreglar primero la que va mal; el problema es que ahí el proyecto se convierte en uno de instrumentación y tarda el triple en enseñar un número. Con una planta funcionando y el cálculo ya acordado, llevarlo a las demás es trabajo de conexión y de vocabulario común, no de empezar de cero.